
Hozir bozorda ko'plab kichik qayta ishlash korxonalari mavjud bo'lib, biri xarajatlarni kamaytirish, ikkinchisi texnik xodimlarning etishmasligi.
Shu sababli, qayta ishlash korxonalarining aksariyatida faqat bitta texnik va yarim kunlik texnik xizmat ko'rsatiladi. Kundalik hayotda kichik muammolar yuzaga kelishi muqarrar, ammo texnik xodimlarning yozishmalarga vaqti yo'q.
Biroq, tekis tikuv mashinasida oddiy foydalanishda igna o'tkazib yuborish va ipning uzilishi kabi kichik muammolar bo'ladi. Keyinchalik, kundalik igna o'tkazib yuborishda tekis mashinalarni sozlash usulini qisqacha tanishtiramiz.
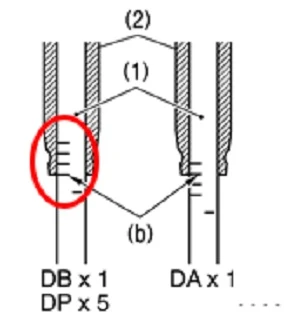
Igna novdalarining yuqori va past pozitsiyalari
Umuman olganda, fabrikada o'rta va qalin materiallar uchun tekis tikuv mashinasi tomonidan ishlatiladigan igna modeli DBX1, qalin materiallar uchun esa DPX5. Ayni paytda igna balandligini sozlash holati igna novdasidagi o'lchovga asoslanadi,
Misol uchun, qizil doirada pastdan yuqoriga uchinchi shkala chizig'i igna bargining pastki qismiga teng.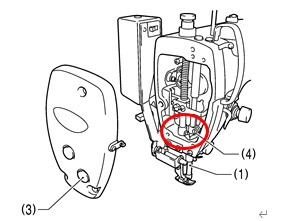
Igna novda balandligini sozlash!
Chap panelni oching va qizil vint (4) yordamida igna novdasini yuqoriga va pastga va balandligini sozlang.
Igna va aylanuvchi ilgak vaqtini belgilash (ipni ulash vaqtini sozlash)
|
|
|
|
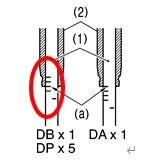
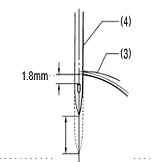

Igna novdasini eng past nuqtadan yuqoriga ko'tarish uchun mashina qo'l g'ildiragini aylantiring va igna novdasidagi ikkinchi shkala chizig'i igna novdasi bilan pastdan yuqoriga teng bo'ladi (1-rasmda ko'rsatilganidek). Bu vaqtda aylanuvchi ilgak uchini igna o'rta chizig'i bilan tekislang (2-rasmda ko'rsatilganidek),
Qizil doirada ikkita vint bilan sozlang (3-rasm).
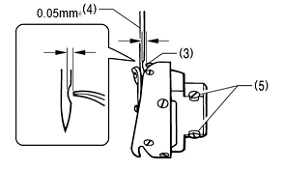
Igna va aylanma kanca orasidagi bo'shliq
Vintni 5 bo'shating, chap va o'ngdagi igna va aylanuvchi ilgak uchi orasidagi bo'shliqni rostlang (masofa 0-0,05 mm) va vintni 5 torting.